 PROTONINDO CITRA
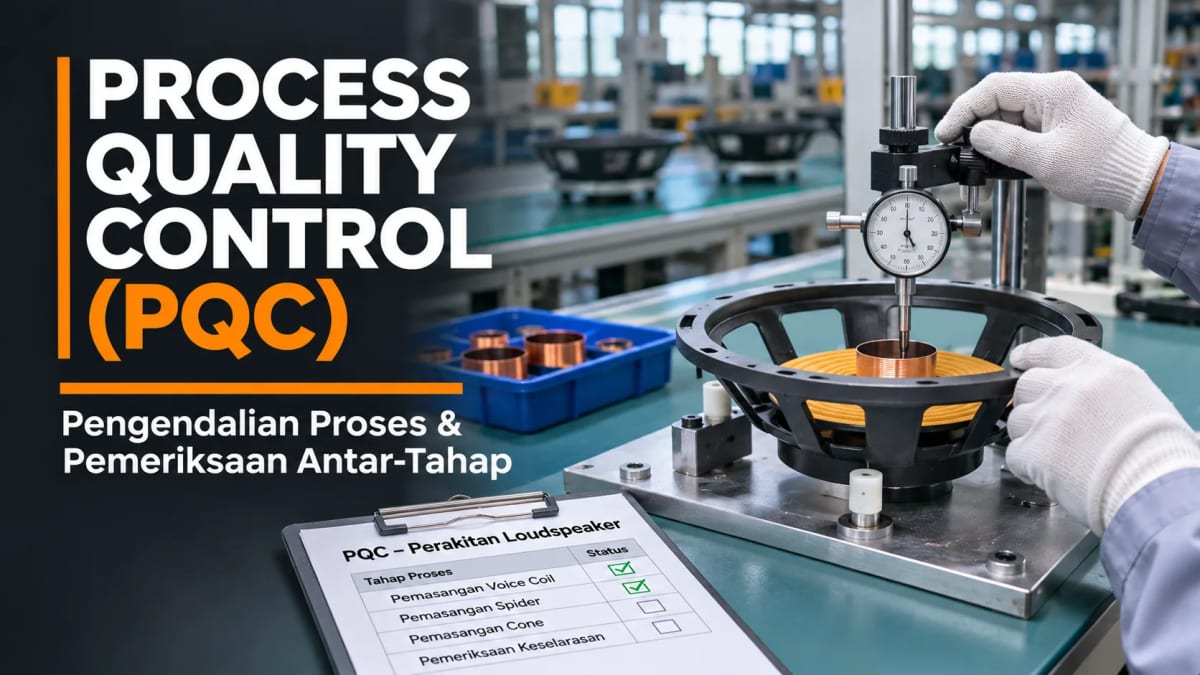
Pelajari PQC pada perakitan loudspeaker, titik pemeriksaan antar-tahap, control plan, pengendalian variasi, dan penanganan ketidaksesuaian.
This article is available in Indonesian.
Kualitas loudspeaker tidak hanya ditentukan oleh kesesuaian komponen yang diterima dan hasil pengujian akhir. Proses pemasangan sistem magnet, voice coil, spider, cone, surround, hingga sambungan terminal memiliki titik risiko yang perlu dikendalikan. Kesalahan posisi, kontaminasi, ketidaksesuaian perekat, atau penyimpangan urutan kerja dapat memengaruhi fungsi produk meskipun material awal telah lulus pemeriksaan.
Process Quality Control (PQC) atau pengendalian kualitas selama proses adalah rangkaian pemeriksaan dan pemantauan untuk memastikan pekerjaan perakitan berlangsung sesuai instruksi, parameter, dan kriteria yang disetujui. Dalam praktik, istilah in-process quality control juga sering digunakan. PQC merupakan salah satu bagian dari quality control dalam manufaktur audio.
Apa Itu Process Quality Control (PQC)?
PQC berfokus pada kesesuaian hasil dan kondisi proses sebelum produk melanjutkan ke tahap berikutnya. Pemeriksaan dapat dilakukan oleh operator, petugas kualitas, atau sistem pengukuran, sesuai pembagian tanggung jawab yang ditetapkan.
PQC tidak identik dengan inspeksi setiap unit pada setiap operasi. Pengendalian dapat berupa verifikasi awal proses, pemeriksaan berkala, pemantauan parameter, inspeksi antar-tahap, atau pemeriksaan menyeluruh untuk karakteristik berisiko tinggi.
Perbedaan IQC, PQC, dan Final Quality Control
Incoming Quality Control (IQC) memeriksa komponen sebelum digunakan. PQC memantau kesesuaian selama proses perakitan. Final Quality Control (FQC) memeriksa produk yang telah mencapai tahap akhir. Ketiganya saling melengkapi: komponen yang lulus IQC masih dapat dirakit secara tidak sesuai, sementara hasil akhir yang lulus tidak membuktikan setiap parameter proses telah terkendali.
Mengapa PQC Penting untuk Loudspeaker?
Mendeteksi masalah sebelum tertutup oleh proses berikutnya
Setelah cone, dust cap, atau komponen lain terpasang, beberapa area sulit diakses. Pemeriksaan pada titik yang tepat dapat mengidentifikasi masalah sebelum pekerjaan lanjutan meningkatkan biaya pengerjaan ulang.
Menjaga konsistensi perakitan
Variasi penempatan komponen, jumlah atau pola perekat, serta kondisi proses dapat menimbulkan perbedaan hasil. PQC membantu membandingkan proses aktual dengan metode yang disetujui.
Memperjelas penyebab ketidaksesuaian
Catatan antar-tahap memungkinkan investigasi membedakan masalah material, alat bantu, metode kerja, atau pengukuran. Namun, catatan proses saja tidak otomatis membuktikan akar penyebab.
Mendukung proyek OEM dan ODM
Dalam kerja sama B2B, pemilik merek dan mitra manufaktur dapat menyepakati karakteristik kritis, titik pemeriksaan, bukti pencatatan, dan mekanisme persetujuan perubahan proses.
Titik Pengendalian dalam Perakitan Loudspeaker
Contoh berikut bersifat edukatif dan tidak menggambarkan urutan atau fasilitas produksi aktual PT. Protonindo Citra. Alur tiap desain dapat berbeda.
1. Persiapan komponen dan instruksi kerja
Sebelum perakitan, periksa identitas part, revisi BOM, status material, instruksi kerja, serta kondisi fixture dan alat. Material berstatus tahan atau belum disetujui tidak boleh dipakai tanpa keputusan berwenang.
2. Perakitan sistem magnet dan basket
Titik pemeriksaan dapat meliputi posisi komponen, keselarasan, kondisi permukaan, kebersihan area celah magnet, dan kesesuaian proses pengikatan. Partikel di area celah dapat mengganggu gerak voice coil. Metode pengukuran dan toleransi harus berasal dari spesifikasi desain.
3. Penempatan voice coil dan spider
Posisi voice coil terhadap celah magnet serta keselarasan spider memerlukan perhatian. Pemeriksaan dapat menggunakan fixture, gauge, atau metode lain yang telah ditetapkan. Jangan menetapkan angka toleransi generik karena geometri driver berbeda-beda.
4. Pemasangan cone dan surround
Periksa orientasi, posisi, kondisi tepi, distribusi perekat bila relevan, serta kesesuaian proses penempelan. Parameter seperti waktu kerja dan kondisi curing harus mengikuti spesifikasi material dan metode produksi yang disetujui, bukan asumsi universal.
5. Penyambungan lead wire dan terminal
Pemeriksaan dapat mencakup jalur kabel fleksibel, kekuatan sambungan sesuai metode yang berlaku, polaritas, dan kontinuitas. Penataan kabel yang keliru dapat menyebabkan gesekan atau masalah ketika diafragma bergerak.
6. Pemeriksaan sebelum penutupan rakitan
Sebelum area tertentu tertutup dust cap atau komponen lainnya, titik yang sulit diakses dapat diperiksa. Contohnya kebersihan celah, posisi voice coil, dan kondisi sambungan. Kebutuhan pemeriksaan bergantung pada rancangan driver.
7. Pemeriksaan fungsi antar-tahap
Apabila proses memungkinkan, pengujian kontinuitas, resistansi DC, atau pemeriksaan mekanis sederhana dapat dilakukan pada tahap yang ditentukan. Resistansi DC tidak sama dengan impedansi nominal; pengujian elektrik tidak menggantikan pengukuran akustik akhir.
Control Plan: Dokumen Penghubung Proses dan Inspeksi
Control plan menguraikan operasi, karakteristik yang dikendalikan, metode pemeriksaan, frekuensi, tanggung jawab, kriteria penerimaan, dan rencana respons bila ditemukan penyimpangan.
Isi yang dapat dicantumkan
- Nama operasi dan identitas produk atau revisi.
- Karakteristik produk atau proses yang perlu dikendalikan.
- Referensi spesifikasi dan metode pengukuran.
- Alat atau fixture yang digunakan.
- Frekuensi dan ukuran sampel jika relevan.
- Tanggung jawab pencatatan dan persetujuan.
- Tindakan ketika hasil tidak sesuai.
Contoh control plan sederhana
| Tahap | Karakteristik | Metode contoh | Respons bila tidak sesuai |
|---|---|---|---|
| Persiapan | Kode part dan revisi | Verifikasi dokumen | Tahan material dan klarifikasi |
| Sistem magnet | Kebersihan dan posisi | Visual/fixture sesuai spesifikasi | Hentikan penggunaan dan evaluasi |
| Voice coil | Keselarasan | Gauge/fixture yang ditentukan | Pisahkan rakitan untuk pemeriksaan |
| Perekat | Aplikasi dan kondisi proses | Verifikasi metode dan catatan | Tahan hasil proses terkait |
| Terminal | Polaritas dan kontinuitas | Pengujian elektrik | Investigasi dan perbaikan berwenang |
Tabel ini hanya contoh struktur, bukan prosedur atau toleransi aktual suatu pabrik.
First-Piece Inspection dan Pemeriksaan Berkala
First-piece inspection adalah pemeriksaan hasil awal setelah penyiapan atau perubahan kondisi tertentu untuk menilai kesiapan proses. Hal ini berguna setelah pergantian model, fixture, material, atau pengaturan yang relevan.
Pemeriksaan berkala membantu mengamati perubahan kondisi selama produksi. Frekuensinya ditetapkan berdasarkan risiko, stabilitas proses, dan persyaratan pelanggan. Hasil awal yang baik tidak menjamin seluruh unit berikutnya sesuai, sementara pemeriksaan terlalu jarang dapat memperlambat deteksi masalah.
Pengendalian Parameter dan Variasi Proses
Parameter yang perlu dikendalikan bergantung pada desain dan metode perakitan. Contohnya dapat berupa posisi komponen, pengaturan fixture, jumlah atau pola perekat, kondisi lingkungan yang relevan, dan waktu proses sesuai spesifikasi material.
Mengapa parameter perlu memiliki batas yang jelas?
Instruksi seperti “oleskan secukupnya” atau “pasang dengan tepat” berpotensi menghasilkan interpretasi berbeda. Jika suatu karakteristik kritis, metode dan kriteria penerimaannya sebaiknya dapat diobservasi atau diukur dengan cara yang konsisten.
Peran Statistical Process Control (SPC)
SPC dapat membantu memantau variasi karakteristik yang diukur berulang, tetapi penerapannya memerlukan data yang layak, metode pengukuran yang memadai, serta pemilihan grafik kendali yang sesuai. Batas kendali statistik bukan pengganti batas spesifikasi produk. Proses yang stabil belum tentu memenuhi spesifikasi, dan satu hasil sesuai spesifikasi belum membuktikan proses stabil.
Apa yang Dilakukan Ketika Ditemukan Ketidaksesuaian Antar-Tahap?
1. Hentikan atau kendalikan proses yang terdampak
Tindakan awal perlu mencegah rakitan tidak sesuai diteruskan tanpa evaluasi. Lingkup penghentian bergantung pada tingkat risiko dan kewenangan yang ditetapkan.
2. Identifikasi hasil yang mungkin terdampak
Gunakan waktu produksi, identitas lot, perubahan pengaturan, dan catatan pemeriksaan terakhir yang dapat dipercaya. Jangan langsung menganggap semua unit dalam satu shift bermasalah tanpa bukti.
3. Verifikasi temuan
Periksa kriteria penerimaan, alat ukur, metode, dan kondisi aktual. Hasil pemeriksaan yang tidak konsisten perlu diselesaikan sebelum mengambil keputusan akhir.
4. Tentukan disposisi
Rakitan dapat diperiksa ulang, dikerjakan ulang melalui metode yang disetujui, ditolak, atau ditangani melalui persetujuan penyimpangan bila diizinkan. Keputusan harus terdokumentasi dan mempertimbangkan persyaratan pelanggan.
5. Analisis penyebab dan verifikasi perbaikan
Bedakan koreksi langsung dari tindakan korektif yang menangani penyebab. Setelah perbaikan proses, evaluasi apakah hasil berikutnya menunjukkan masalah telah terkendali.
Hubungan PQC dengan Traceability dan BOM
PQC lebih berguna apabila hasil pemeriksaan dikaitkan dengan identitas lot, perintah kerja, revisi produk, dan kondisi proses. Traceability membantu menelusuri kelompok produk yang melewati kondisi tertentu.
Bill of Materials (BOM) memastikan identitas dan konfigurasi komponen yang direncanakan. Ketika ada perubahan komponen atau revisi, control plan dan instruksi kerja perlu ditinjau dampaknya.
Pengendalian proses juga berhubungan dengan Design for Manufacturing (DFM), khususnya akses pemeriksaan, toleransi, dan kemudahan perakitan. Sementara itu, Incoming Quality Control (IQC) membahas pengendalian komponen sebelum perakitan dimulai, dan Supplier Quality Management mengelola kualitas komponen dari pemasok.
Kesalahan Umum dalam Penerapan PQC
- Mengandalkan inspeksi akhir untuk menemukan semua masalah proses.
- Menggunakan instruksi kerja tanpa identitas revisi.
- Menetapkan pemeriksaan tanpa kriteria terima yang jelas.
- Menganggap pengukuran sesekali mewakili seluruh produksi.
- Tidak mencatat perubahan fixture, material, atau pengaturan penting.
- Melanjutkan pekerjaan pada material berstatus tahan.
- Menganggap pemeriksaan visual cukup untuk seluruh karakteristik.
- Mengabaikan verifikasi efektivitas setelah tindakan korektif.
Checklist PQC untuk Proyek OEM/ODM
- Apakah karakteristik kritis ditetapkan berdasarkan desain dan risiko?
- Apakah instruksi kerja, BOM, dan control plan menggunakan revisi yang sesuai?
- Apakah alat ukur dan fixture layak untuk tugasnya?
- Apakah titik pemeriksaan ditempatkan sebelum masalah sulit diperbaiki?
- Apakah frekuensi inspeksi dan tanggung jawab jelas?
- Apakah hasil pemeriksaan terhubung dengan identitas lot atau produk?
- Apakah ada aturan penahanan dan disposisi rakitan tidak sesuai?
- Apakah perubahan proses memicu evaluasi ulang bila diperlukan?
- Apakah tindakan korektif diverifikasi efektivitasnya?
Checklist ini merupakan panduan edukatif, bukan klaim mengenai prosedur atau sertifikasi PT. Protonindo Citra.
Kesimpulan
Process Quality Control membantu mengendalikan kualitas loudspeaker selama perakitan, bukan hanya ketika material diterima atau produk selesai. Dengan titik pemeriksaan yang tepat, instruksi kerja terkendali, control plan, dan respons ketidaksesuaian yang jelas, risiko masalah berlanjut ke tahap berikutnya dapat dikurangi.
Dalam proyek OEM dan ODM, penerapan PQC sebaiknya ditentukan melalui kebutuhan teknis, evaluasi risiko, serta kesepakatan pemilik merek dan mitra manufaktur. PQC tidak menjamin seluruh produk bebas cacat, tetapi menyediakan informasi dan kendali proses yang lebih baik untuk mendukung kualitas yang konsisten.
Sebagai produsen loudspeaker sejak 1986, PT. Protonindo Citra memproduksi speaker driver dan berbagai lini produk audio untuk kebutuhan OEM, dengan merek dan spesifikasi sesuai kebutuhan pemilik merek. Kebutuhan produksi dapat disampaikan melalui halaman Kontak.
FAQ
Apa itu Process Quality Control (PQC)?
PQC adalah pemeriksaan dan pemantauan kesesuaian produk atau kondisi proses selama kegiatan produksi berlangsung.
Apa perbedaan PQC dengan IQC?
IQC memeriksa komponen sebelum digunakan, sedangkan PQC memeriksa kesesuaian selama proses perakitan.
Apakah PQC sama dengan final quality control?
Tidak. Final QC memeriksa produk akhir; PQC dilakukan pada titik tertentu selama proses.
Apa saja yang diperiksa saat perakitan loudspeaker?
Contohnya identitas komponen, kebersihan celah magnet, keselarasan voice coil, aplikasi perekat, polaritas terminal, dan hasil pemeriksaan antar-tahap sesuai desain.
Apakah setiap speaker harus diperiksa di setiap tahap?
Tidak selalu. Cakupan dan frekuensi pemeriksaan ditentukan berdasarkan risiko, karakteristik kritis, dan persyaratan pelanggan.
Apa fungsi control plan?
Control plan menjelaskan karakteristik yang dikendalikan, metode, frekuensi, tanggung jawab, dan respons ketika terjadi penyimpangan.
Apakah SPC dapat menggantikan inspeksi produk?
Tidak secara otomatis. SPC membantu memantau variasi proses dan harus digunakan bersama persyaratan produk serta metode pengendalian yang sesuai.
Apa yang dilakukan jika rakitan gagal pemeriksaan antar-tahap?
Kendalikan rakitan terkait, verifikasi temuan, evaluasi dampak, tentukan disposisi berwenang, dan lakukan tindakan korektif bila diperlukan.
Related Articles
Bagaimana Speaker Diproduksi? Dari Komponen hingga Pengujian Akhir
Pelajari tahapan umum produksi speaker, mulai dari persiapan komponen, perakitan magnet dan voice coil, pemasangan cone, hingga pengujian akhir.
Bill of Materials (BOM): Fungsi dan Revisi dalam Manufaktur Audio
Pahami fungsi dan struktur Bill of Materials (BOM) dalam manufaktur audio, perbedaan EBOM dan MBOM, serta cara mengendalikan revisi sebelum produksi.
Cara Memilih Perusahaan Manufaktur Audio untuk Bisnis Anda
Panduan memilih mitra manufaktur audio, mulai dari kemampuan engineering, layanan OEM dan ODM, quality control, kapasitas produksi, hingga MOQ.